Piezas de precisión sinterizadas
Dennis Lenz
nenoitarepook etlhazeb tlähtnE

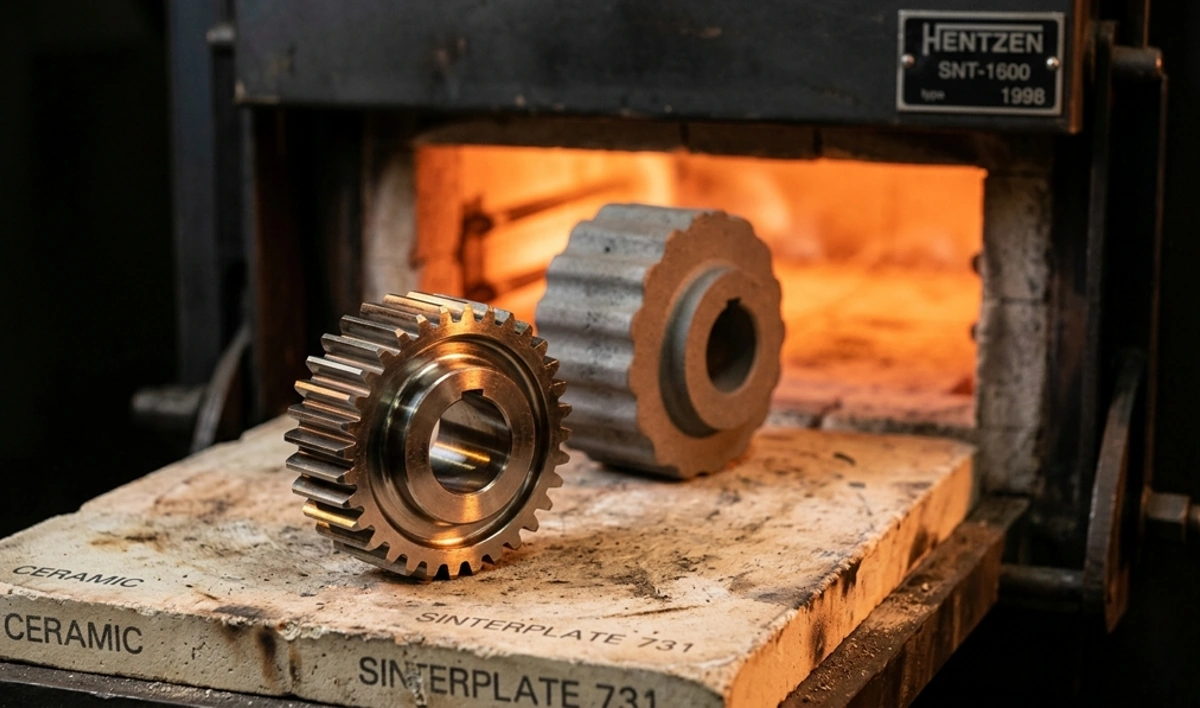
(Imagen simbólica) Las piezas metálicas obtenidas mediante moldeo por inyección de polvo se crean a partir de una masa compuesta por más del 90% en peso de polvo metálico fino y pueden procesarse como plástico. Sólo durante la sinterización en el horno el polvo se condensa formando metal sólido y cada componente se vuelve notablemente más pequeño. El proceso suministra grandes cantidades de componentes delicados para la tecnología médica, la electrónica, la relojería y la industria aeroespacial. Los investigadores examinaron con qué frecuencia se podía reutilizar el material de partida procedente de bebederos y restos en ocho ciclos consecutivos.
(Foto: © Investigación y conocimiento, imagen de IA)
Las piezas metálicas para relojes, instrumentos quirúrgicos o componentes electrónicos se pueden fabricar de una forma que se parezca más a la producción de plástico. Se inyecta una masa de polvo metálico fino y aglutinante en un molde y luego se compacta hasta obtener metal sólido a temperaturas muy por encima de los 1.000 grados Celsius. En el proceso, cada componente pierde gran parte de su tamaño, pero al final aún debe encajar perfectamente. Los investigadores húngaros también estudiaron con qué frecuencia se puede reprocesar el valioso material de partida procedente de restos y bebederos.
La caja de un reloj mecánico, las uniones de un instrumento quirúrgico o un conector pueden contener piezas metálicas apenas más grandes que una uña y, sin embargo, tener formas complicadas con agujeros, dientes y paredes delgadas. Fresarlos a partir de un bloque sólido llevaría mucho tiempo y convertiría gran parte del material en astillas. Una alternativa es el moldeo por inyección de polvo metálico, que combina la libertad de diseño del moldeo por inyección de plástico con las propiedades de los materiales metálicos. También se pueden crear socavados y nervaduras en un solo paso de modelado. El término proceso MIM se ha vuelto común en la industria, derivado del término inglés metal injection moulding. Fue desarrollado en los EE. UU. en la década de 1980 y es especialmente adecuado para componentes pequeños y medianos con geometría sofisticada que deben producirse en grandes cantidades con una precisión constante.
El punto de partida es la denominada materia prima, un granulado de polvo metálico fino y un sistema aglutinante de plástico y ceras que hace que el polvo fluya libremente. Esta masa se calienta en una máquina de moldeo por inyección y se prensa en una herramienta de alta presión, donde se solidifica formando una pieza moldeada que los expertos llaman pieza verde. Este ya tiene la geometría del siguiente componente, pero todavía contiene el aglutinante y es correspondientemente sensible. Durante el desligado posterior, se elimina la mayor parte del aglutinante, dejando un espacio en blanco poroso que se mantiene débilmente unido. A continuación se realiza la sinterización en el horno, durante la cual los granos de polvo se fusionan y se crea un componente metálico denso y resistente. Es precisamente en esta última fase donde emerge una característica del proceso que a primera vista parece contradecir la precisión requerida.
Porque las piezas metálicas se encogen una quinta parte en el horno
Durante la sinterización, las piezas metálicas pierden aproximadamente el 20% de sus dimensiones. La razón está en la estructura de la materia prima: en peso está compuesta por entre un 90 y un 94% de polvo metálico, en volumen el aglutinante ocupa una parte importante, aproximadamente el 45% en una receta descrita en la literatura especializada. Una vez que se retira el aglutinante, quedan huecos entre los granos de polvo. Durante la sinterización a alrededor del 70% de la temperatura de fusión, en el caso del acero a unos 1.300 grados centígrados, los granos crecen juntos, los poros se cierran en gran medida y toda la pieza se contrae. Finalmente las piezas metálicas alcanzan una densidad de entre el 97 y el 98%. Para garantizar que las dimensiones finales sean correctas, la herramienta de moldeo por inyección está diseñada para ser más grande que exactamente este valor de contracción. El requisito previo para ello es una materia prima que tenga la misma composición en todas partes, porque incluso pequeñas diferencias en el contenido de aglutinante modifican la contracción y, por tanto, la precisión dimensional del componente acabado.
¿Qué papel juega el sistema de encuadernación?
En el moldeo por inyección de polvo metálico, el aglutinante es sólo un material auxiliar que eventualmente debe desaparecer por completo, pero influye en casi todos los pasos del proceso. Debe envolver el polvo de tal manera que la masa fluya uniformemente cuando se pulveriza y llene incluso los contornos más finos. La parte verde necesita suficiente resistencia para poder retirarse del instrumento sin deformarse y durante el desaglomerado el aglutinante debe poder retirarse de tal manera que se cree una estructura continuamente porosa sin grietas ni distorsiones. Las recetas típicas combinan un plástico como el polipropileno o el polietileno con ceras y coadyuvantes de fluidez como el ácido esteárico. Según el tipo de desaglomerado, los expertos distinguen entre sistemas a base de disolventes, a base de agua y catalíticos. En el caso de aglutinantes solubles en agua, una parte del aglutinante se disuelve en un baño acuoso; En el caso de los sistemas catalíticos, una reacción química lo elimina específicamente, de modo que no se necesitan disolventes orgánicos para piezas metálicas de alta calidad.
La frecuencia con la que se puede repintar la materia prima.
En el moldeo por inyección se producen inevitablemente materiales que no pertenecen al componente, en particular bebederos, es decir, canales de suministro solidificados en la cavidad del molde, así como piezas defectuosas. Dado que la materia prima es cara debido a su alto contenido en metal, este material se muele y se reutiliza total o parcialmente. Investigadores de la Universidad John von Neumann de Kecskemét y de otras dos universidades húngaras, junto con un socio industrial, estudiaron cuánto duraría este fenómeno y publicaron sus hallazgos en la revista Scientific Reports. Procesaron diez kilogramos de materia prima de acero de níquel de baja aleación 4605 en ocho pasos sucesivos, cada uno de los cuales consistió en pulverizar, moler y volver a pulverizar. La máquina funcionó con una presión de inyección de 190 a 210 megapascales, una temperatura total de 190 grados Celsius y un tiempo de ciclo de 30 segundos, y se produjeron un total de 287 barras de prueba.
Las medidas muestran una imagen diferenciada. El índice de fusión, una medida de la facilidad con la que fluye la masa, aumentó hasta el cuarto paso y luego volvió a disminuir. La contracción de las partes verdes aumentó aproximadamente un 3% en las tres primeras pasadas y luego se mantuvo estable. Los análisis de microscopía electrónica mostraron que el contenido de carbono en la zona examinada disminuyó de aproximadamente un 55 a un 50 %, del cual los autores estiman una pérdida de cera de aproximadamente un 20 %. Dos efectos opuestos: la rotura de las cadenas plásticas hace que la masa sea más fluida y la pérdida de cera la hace más tenaz. En el cuarto paso, ambos efectos se equilibran hasta tal punto que la materia prima sigue siendo trabajable en condiciones normales de moldeo por inyección. Por lo tanto, la conclusión de los investigadores es positiva: el aglutinante se puede reutilizar hasta cuatro veces sin que sus propiedades térmicas y reológicas resulten inaceptables, lo que puede reducir las pérdidas de material y los costes en la producción de piezas metálicas en grandes series.
¿Cuáles son los límites del reciclaje en el moldeo por inyección de polvo metálico?
La investigación se limitó a un único sistema de acero y aglutinante, cuya receta exacta no se reveló por razones de confidencialidad comercial, y se llevó a cabo en colaboración con un socio industrial. Por lo tanto, los resultados no se pueden transferir fácilmente a sistemas catalíticos o solubles en agua cuyos ligandos tengan una estructura diferente. La atención se centró principalmente en el comportamiento de fluidez, la contracción y el comportamiento térmico de las piezas verdes, mientras que las propiedades mecánicas de las piezas metálicas sinterizadas no fueron el foco de atención. Trabajos anteriores han demostrado que los componentes fabricados con materiales reciclados alcanzan casi las mismas características mecánicas, pero la contracción cambia significativamente. Los autores ven recetas adaptadas y perfiles de temperatura como el siguiente paso para aumentar el número de ejecuciones posibles. En la práctica, el resultado significa que el reciclaje en el moldeo por inyección de polvo metálico se puede gestionar fácilmente siempre que los fabricantes vigilen el número de pasos y añadan materias primas nuevas cuando sea necesario.
¿Para qué componentes es adecuado el moldeo por inyección de polvo metálico?
Estas piezas metálicas tienen demanda allí donde la producción mecánica alcanza sus límites. Durante el fresado o el torneado, un componente se mecaniza a partir de una pieza sólida, lo que puede significar mucho desperdicio y numerosos pasos de mecanizado para componentes pequeños y complejos. En el moldeo por inyección, sin embargo, la geometría con agujeros, engranajes y superficies funcionales ya está creada en el molde, de modo que se pueden combinar múltiples funciones en un solo componente y se reduce el trabajo repetido. Se pueden mecanizar aceros de baja aleación, aceros para herramientas y aceros inoxidables, así como cobre, titanio, aleaciones de titanio y carburo de tungsteno. El campo de aplicación es igualmente amplio y abarca desde componentes médicos y dentales hasta piezas electrónicas de precisión, pasando por componentes para el sector aeroespacial, relojería y joyería. El proceso es especialmente económico para cantidades medias y grandes, ya que los costes de la herramienta compleja se reparten entre varias piezas.
Donde se desarrolla aún más el moldeo por inyección de polvo metálico en Alemania
En Alemania, el Fraunhofer IFAM, con oficinas en Bremen y Dresde, afirma que lleva más de 30 años trabajando en este proceso. En su página especializada en moldeo por inyección de polvo metálico, el instituto describe una variedad de materiales que, además del acero inoxidable y el titanio, también incluyen aleaciones de níquel, cobre y aluminio. El enfoque actual incluye nuevas clases de materiales, moldes de inyección para impresoras 3D y juntas de sinterización, donde las piezas individuales se conectan para formar un componente durante la sinterización. El instituto también desarrolló el moldeo por inyección de polvo micrometálico para componentes diminutos y adaptó el proceso para imanes complejos de tierras raras hechos de neodimio, hierro y boro, que deben producirse en forma casi neta y en tan solo unos pocos pasos del proceso. Especialmente cuando se trata de materiales caros y escasos, la cuestión de cuánto material usado realmente se destina a las piezas metálicas acabadas y qué poco queda como residuo se vuelve cada vez más importante.
Aquí es donde el reciclaje cierra el círculo. Dado que el polvo metálico es caro y la materia prima igualmente valiosa, el reciclaje de bebederos y chatarra determina la eficiencia de recursos y la rentabilidad de la producción. Según los autores, el estudio húngaro proporciona por primera vez un límite superior claramente cuantificado para una determinada materia prima y al mismo tiempo muestra qué métodos de medición pueden utilizarse para controlar la calidad de la masa reciclada. Esto se traduce en una tarea de desarrollo concreta para los productores de materias primas: diseñar sistemas de aglutinantes de tal manera que puedan resistir varios ciclos de procesamiento sin sufrir daños y aún así puedan eliminarse limpiamente. Si esto tiene éxito, la necesidad de materias primas frescas para cada pieza producida disminuye y la precisión que alcanzan las piezas metálicas obtenidas mediante moldeo por inyección a pesar de la contracción en el horno se mantiene durante muchos ciclos de producción.
Informes científicos, Impacto del reciclaje en la integridad de los aglutinantes poliméricos en el moldeo por inyección de metales; doi:10.1038/s41598-025-05577-x
 La mayoría de los viajes de camiones a Alemania pueden realizarse eléctricamente
 El recubrimiento hace que los módulos solares en los desiertos
 La casa de madera más alta del mundo está en construcción en los Estados Unidos.
 SUVS & CO. – El capó se está volviendo más alto y, por lo tanto, pone en peligro a los peatones
