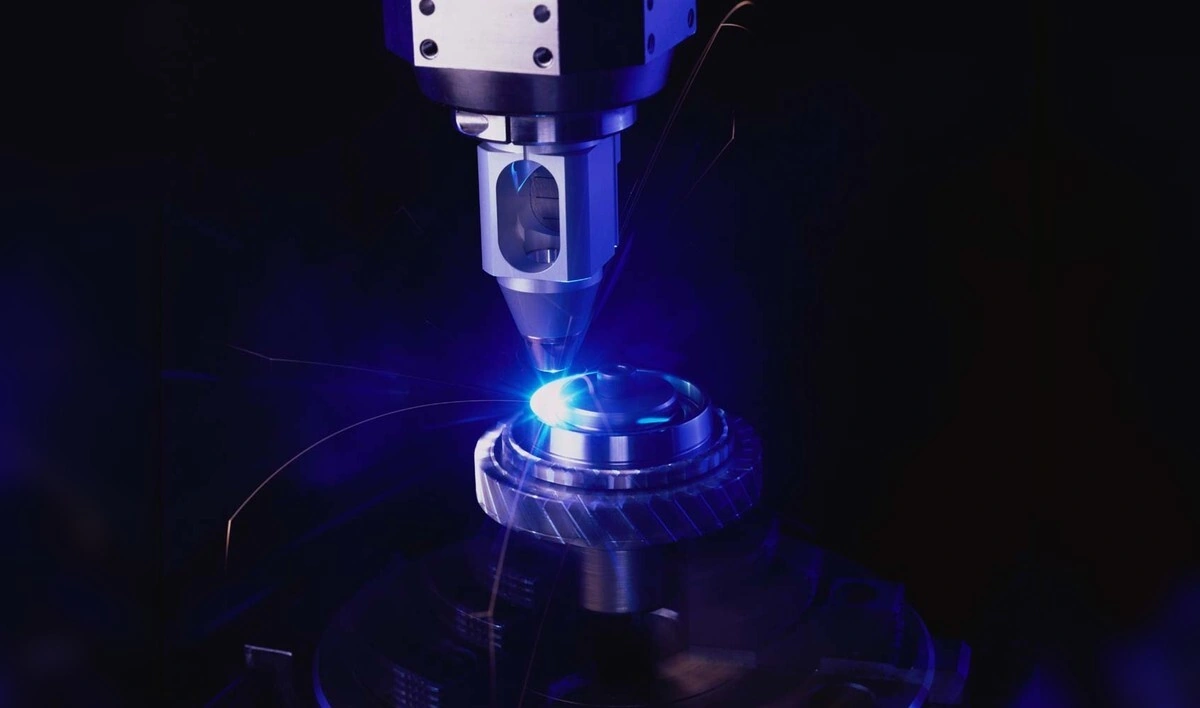
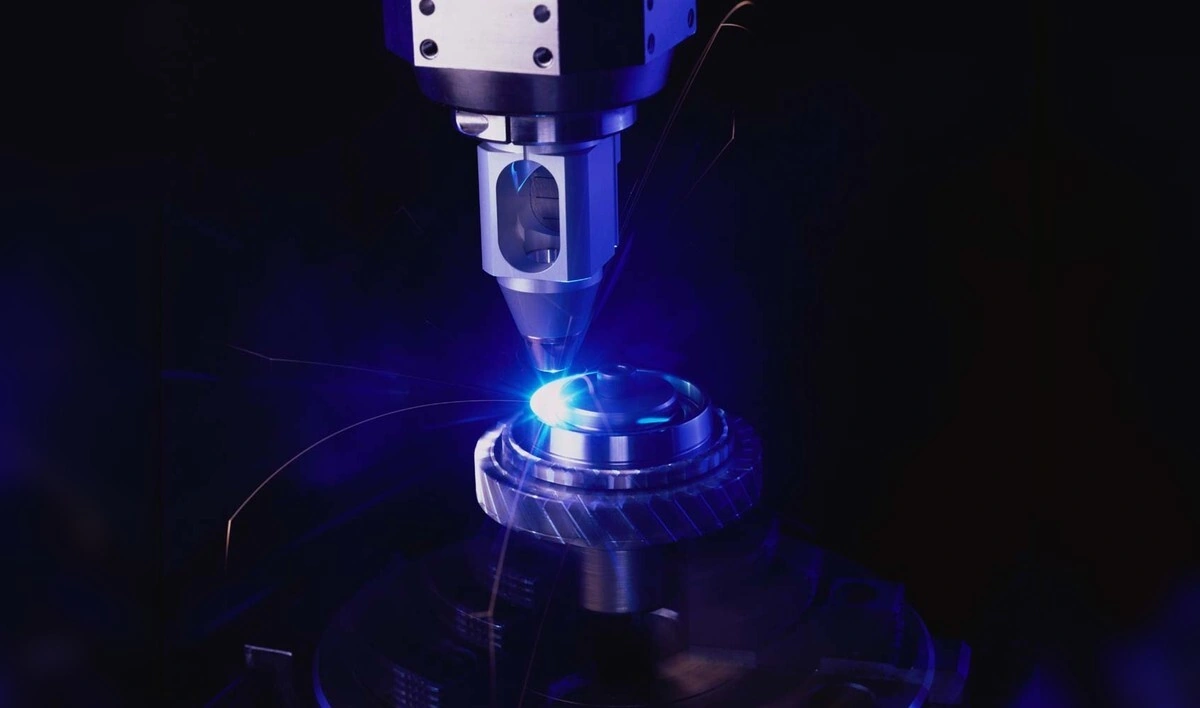
Un láser trabaja un componente de acero en un punto de soldadura que se ilumina en azul. La foto simbólica no muestra el intento de récord de TRUMPF y RWTH Aachen.
(Foto: © TRUMPF GmbH + Co. KG, Ditzingen, Wikimedia Commons)
Un acero de 14 centímetros de profundidad soldado con láser en una sola pasada. TRUMPF y RWTH Aachen establecen un nuevo récord en procedimientos láser comparables. La reducción de la presión del aire y una distribución específica de la energía del chorro permiten realizar experimentos que en el futuro podrían conectar componentes de acero gruesos más rápidamente. El proceso aún no ha sido probado para la producción industrial en serie.
Según el fabricante de láser TRUMPF, hasta ahora con procesos comparables solo se ha conseguido una profundidad de soldadura de 6 centímetros. Simon Olschok es responsable de las pruebas de soldadura profunda en la Universidad RWTH de Aquisgrán; En el ámbito empresarial, Marc Hummel apoya las aplicaciones láser de alto rendimiento. Para componentes gruesos, las uniones suelen realizarse en varias capas, lo que significa que la misma unión debe mecanizarse repetidamente. El resultado depende de esta secuencia: una mayor profundidad por pasada podría ahorrar capas de soldadura adicionales y, por tanto, pasos de trabajo adicionales. La información se publicó como un anuncio de la empresa, sin un estudio revisado por pares sobre los datos reportados.
Cómo el láser suelda profundamente el acero
Durante la soldadura profunda, un láser funde y vaporiza el metal en un área pequeña. Los vapores metálicos que se escapan empujan el material líquido hacia los lados, abriendo una cavidad profunda y estrecha en la pieza de trabajo. Los expertos llaman a este canal lleno de vapor capilar de vapor o ojo de cerradura. Hay una capa de metal fundido a su alrededor, mientras que el resto de la sección transversal del componente permanece sólida. A medida que el chorro se mueve a lo largo de la articulación, el capilar se mueve con él y continuamente alcanza material nuevo.
Detrás del capilar en movimiento, el metal fluye y se solidifica, creando la conexión real entre las piezas. Según la descripción del proceso de soldadura profunda, la luz se refleja varias veces sobre las paredes líquidas del canal. Con estos reflejos, entra más energía en la masa fundida en lugar de salir de la pieza con el chorro. Esto significa que el calentamiento también llega a las zonas más profundas, mientras que en la superficie aparece una costura relativamente estrecha. El hecho de que este canal permanezca estable influye directamente en la uniformidad de la formación de la conexión a lo largo del camino de soldadura.
Una presión más baja facilita el vapeo
Para el intento de récord, la presión ambiental se redujo a 50 milibares; Los conocedores llaman a este proceso soldadura por láser al vacío, para abreviar LaVa. En tales condiciones, cambia la evaporación del metal, que posibilita en primer lugar el capilar profundo. Si la presión disminuye, el hierro cambia a un estado gaseoso a una temperatura más baja. Su punto de fusión casi nunca cambia, como se explica en la presentación básica de una tesis de RWTH. Con la misma potencia irradiada, se puede evaporar más metal y el canal puede penetrar más profundamente en la pieza de trabajo.
Además, en condiciones adecuadas, la capa de líquido alrededor del capilar se vuelve más fina, lo que puede calmar su flujo. La llama de vapor que se crea al trabajar con aire normal también cambia en el punto de soldadura. En el gas enrarecido se forman cada vez menos partículas que dispersan la luz a lo largo de su trayectoria. Sin embargo, en el caso de los láseres de estado sólido modernos, es principalmente la menor temperatura de evaporación la que explica el gran aumento de profundidad; La antorcha de vapor más débil proporciona una contribución adicional.
Potencia distribuida en el núcleo y el anillo.
La instalación incluye un láser de alto rendimiento de 50 kilovatios, cuya energía se distribuye espacialmente mediante el sistema de conformación de haz BrightLine Weld. Un cable de fibra óptica especial tiene un núcleo interior y un anillo que lo rodea, que puede transmitir diferentes cantidades de energía. Dependiendo del material se puede ajustar qué proporción va hacia el centro y cuál hacia el borde. Según la descripción técnica de BrightLine Weld, el chorro anular adicional amplía la abertura del capilar de vapor para que el vapor metálico escape más fácilmente. El material fundido acelerado hacia arriba es devuelto simultáneamente al baño de fusión.
Sin embargo, si el metal líquido se mueve demasiado, las gotas individuales pueden desprenderse y salir despedidas en forma de salpicaduras. En este caso falta material en la junta, mientras que las superficies cercanas pueden estar cubiertas con perlas de metal solidificadas. La óptica de enfoque y otras partes de la cámara también pueden tener dichos residuos, que requieren limpieza o reelaboración. La distribución selectiva de la energía del haz tiene como objetivo limitar estas perturbaciones; El anuncio no proporciona valores medidos específicos para las salpicaduras durante el intento de récord.
Comparación con otros procesos de arenado
Al clasificar la potencia del láser, también cuenta el tiempo durante el cual la energía incide en el material. Con pulsos láser extremadamente cortos, la potencia instantánea puede ser enorme, mientras que el pulso dura muy poco tiempo. Sin embargo, para soldar una costura más larga, se debe aplicar energía en función del movimiento y del material. Por lo tanto, los datos de alto rendimiento por sí solos no describen ni la profundidad alcanzable ni la calidad de una conexión. La distancia recorrida y la velocidad de marcha también determinan la duración real de un proceso de soldadura.
En la soldadura por haz de electrones, los electrones acelerados transportan energía y este proceso puede incluso unir piezas de acero gruesas en una sola pasada. El instituto de investigación británico TWI describe incluso variantes con presión reducida en la cámara de trabajo. Para piezas grandes, se pueden usar cámaras selladas localmente en lugar de colocar todo el componente en un contenedor grande. Por tanto, la diferencia general entre láser y alto vacío obligatorio no es suficiente. Dentro del grupo de comparación mencionado anteriormente, se registra un récord para la soldadura profunda con láser, pero no un mejor rendimiento en general para todos los procesos de soldadura.
Las piezas de acero de gran tamaño requieren sistemas adecuados
TRUMPF cita como posibles campos de aplicación monopilares y cimientos para turbinas eólicas marinas, construcción naval, tuberías, así como construcción de instalaciones y maquinaria pesada. Los monopilotes son grandes tubos de acero que anclan las turbinas eólicas al fondo del mar. En estos componentes, las conexiones largas atraviesan paredes sólidas, lo que puede dar lugar a repetidos procesos de soldadura durante la fabricación. Aún no se ha demostrado con datos comparativos de producción cuánto tiempo y energía podría realmente ahorrar una empresa de esta manera. También se mencionan las estructuras de aluminio, aunque el resultado récord presentado hace referencia explícita al acero.
Para su implementación práctica, la instalación incluye una cámara adecuada, así como la fuente del haz y su óptica. En el proceso LaVa-X, la Universidad de Ciencias Aplicadas de Aquisgrán describe una pieza en un recipiente al vacío y una ventana por la que entra el rayo. Esta disposición separa el entorno de la pieza de trabajo de la guía del rayo fuera del contenedor. Para componentes muy grandes o con formas inusuales surge la pregunta adicional de cómo se insertan, sellan y mueven. Estas actividades de diseño determinan cómo una soldadura de prueba exitosa puede convertirse en un sistema utilizable para órdenes de producción recurrentes.
El vapor también cambia el camino de la luz.
Al igual que en la transferencia selectiva de energía con luz láser, la guía del rayo debe llevar la energía a un punto preciso. Durante la soldadura, esta posición es directamente en una zona que a su vez libera vapor y partículas finas. De este modo se puede influir en la radiación entre la óptica y el metal antes de que llegue al baño de fusión. Parte de la energía se absorbe o dispersa; Además, las diferencias de densidad pueden doblar el haz y cambiar su enfoque. Lo que también importa a la hora de coser es qué distribución de intensidad llega realmente a la superficie.
En este contexto se basa un proyecto de investigación sobre la influencia del vapor metálico en el chorro de vapor y el capilar. Las mediciones se planifican con un rayo láser de prueba adicional, que atraviesa las emisiones resultantes junto con el rayo de trabajo. Los modelos informáticos también rastrean las trayectorias de la luz para separar los cambios de difusión, desviación y enfoque. Además, el oxígeno residual influye en la formación de partículas en la soldadura. Dependiendo de la atmósfera residual, el vapor metálico puede condensarse en partículas metálicas o reaccionar con oxígeno para formar óxidos metálicos.
Foto de portada: soldadura láser de TRUMPF GmbH + Co. KG, Ditzingen, Wikimedia Commons, licencia CC BY-SA 3.0, fondo ampliado en el lateral.
TRUMPF, récord mundial con láser de alto rendimiento: TRUMPF acelera la soldadura de componentes de acero gruesos.
RWTH Aachen, Thomas Krichel: Soldadura con rayo láser pulsado en vacío de chapas eléctricas de grano no orientado para su uso en motores eléctricos, capítulo 2.9.
TWI, ¿Cuáles son las ventajas de la soldadura EB a «presión reducida»?
Construido con el apoyo de inteligencia artificial.
